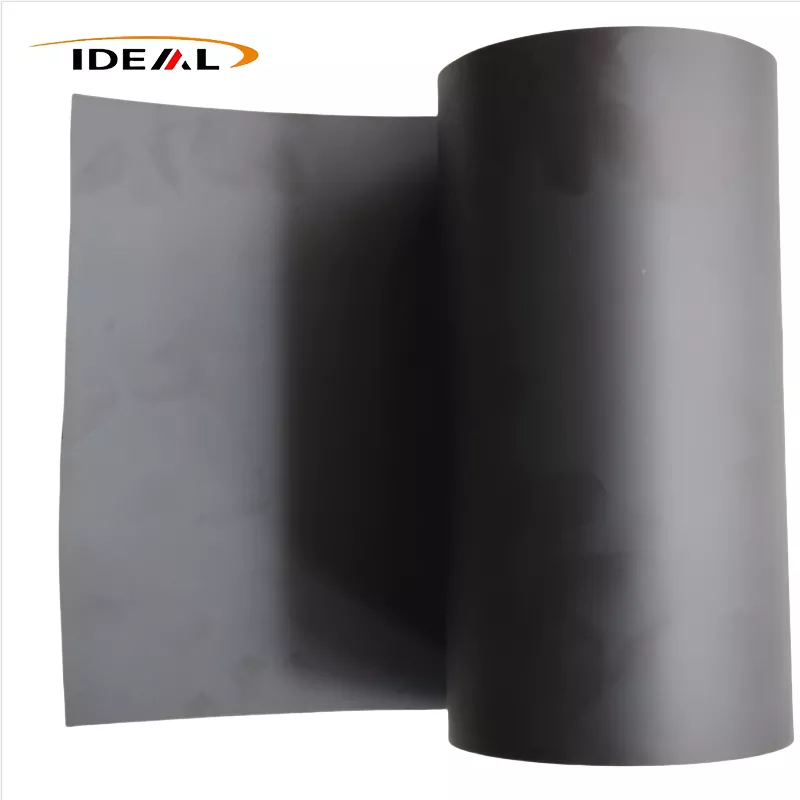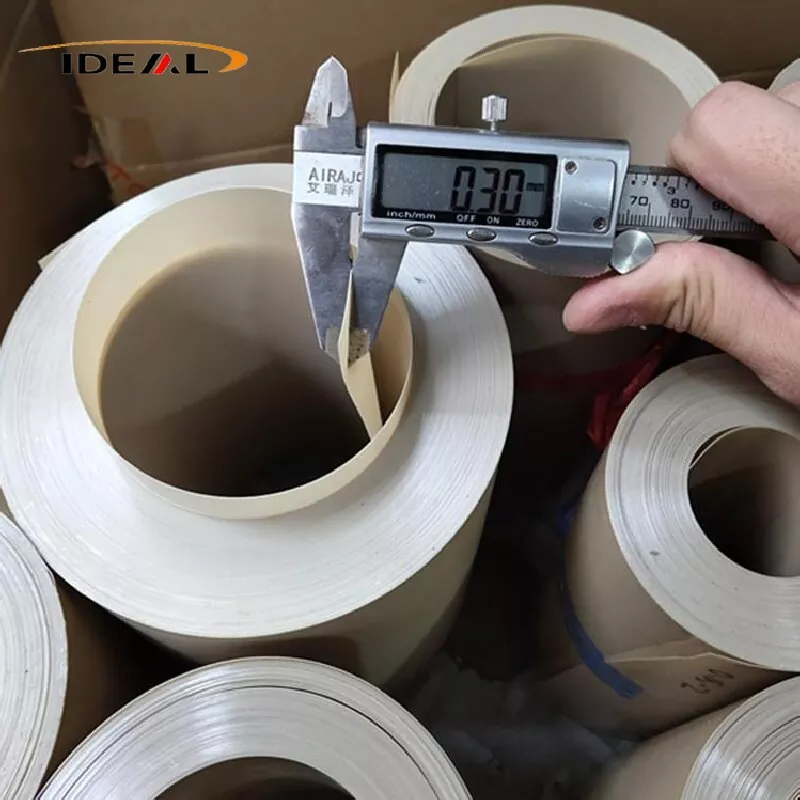

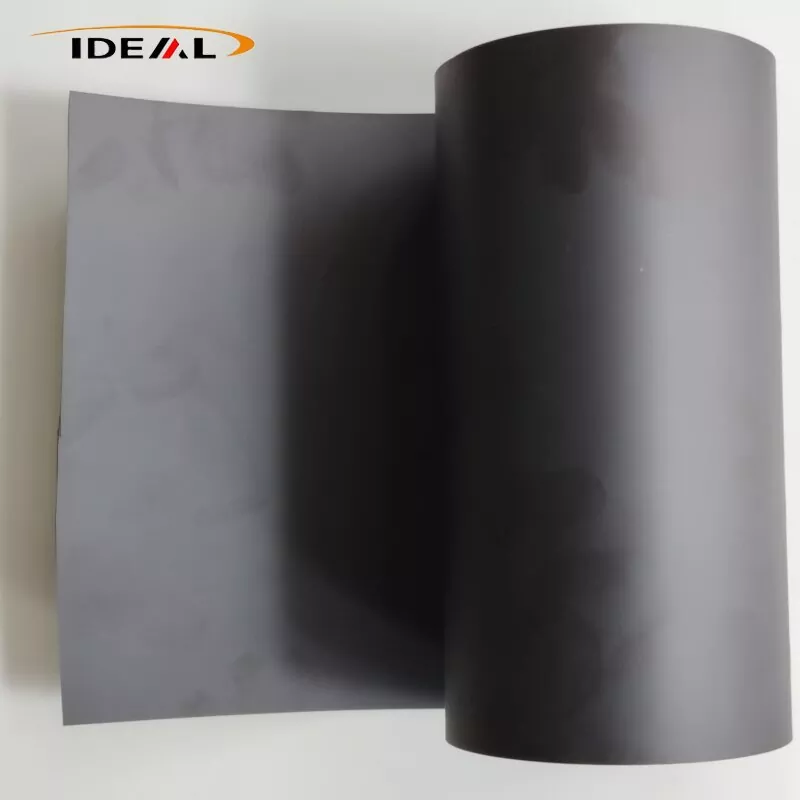
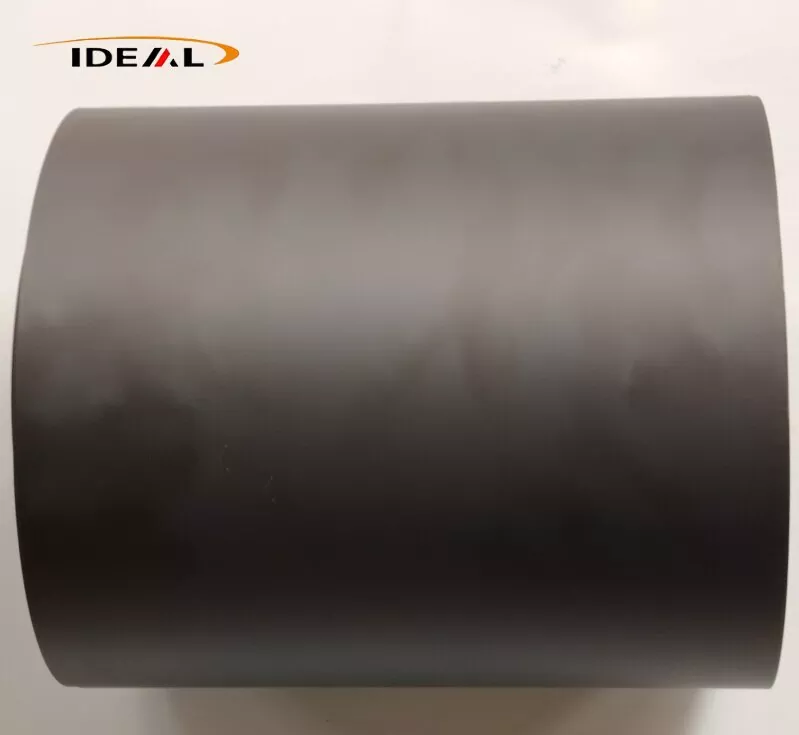
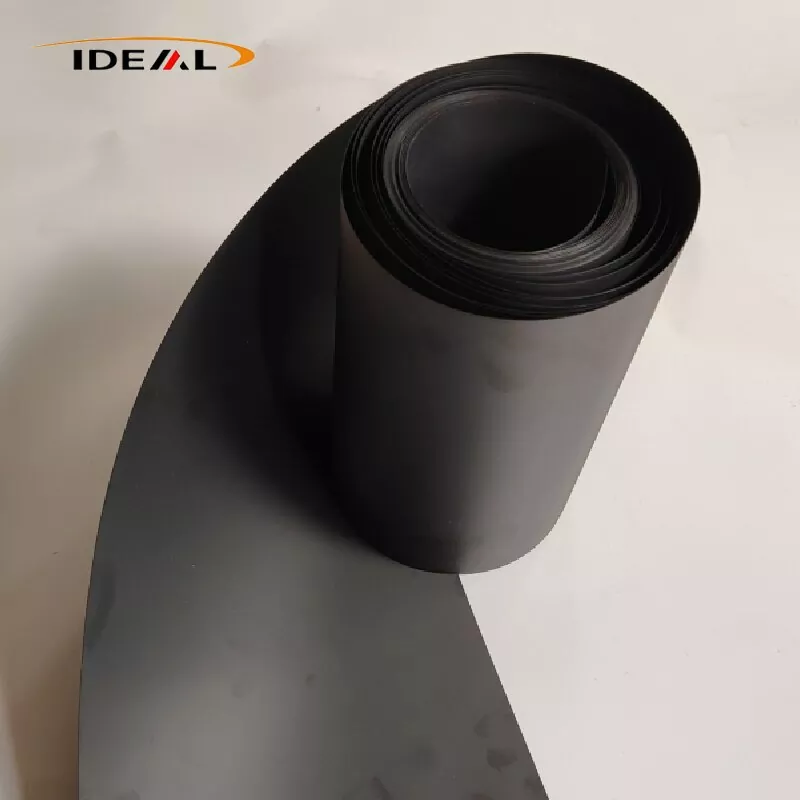
Kulstoffyldt PEEK-film (hakket kulfiber-fyldt polyetheretherketon-støbt film) bruger semi-krystallinsk højtydende termoplastisk PEEK-harpiks som sin matrix. Det er blandet med hakket PAN-baseret kulfiber og kontinuerligt formet gennem en T-die fladstøbt-ekstruderingsproces for at producere et sort teknisk-plastisk filmmateriale.
Kulstoffyldt PEEK-film bevarer de grundlæggende egenskaber af virgin PEEK, herunder modstandsdygtighed over for høje temperaturer, kemisk resistens, hydrolyseresistens og strålingsbestandighed. I mellemtiden opnår den væsentlige forbedringer i stivhed, termisk ledningsevne, selvsmørende slidstyrke og dimensionsstabilitet. Materialet udviser halvledende egenskaber og grundlæggende elektromagnetisk afskærmningsydelse. Den er primært velegnet til serviceforhold, der involverer højtemperaturslid, varmeafledning, letvægtsdesign, vakuummiljøer, rumfart, nyenergi og præcisionsmaskiner.
PEEK film med kulfiber er en kontinuerlig sort kompositfilm fremstillet af ekstruderingskvalitet PEEK-harpikspellets blandet med hakkede kulfibre, efterfulgt af støbning og højtemperaturudglødning. Tre almindelige fyldstofkvaliteter er tilgængelige: CF10, CF20 og CF30.
CF10 lavfyldningskvalitet har den laveste smelteviskositet og optimale flydeevne, så det er den nemmeste kvalitet til støbt filmproduktion (0,05-0,3 mm). Den har få flydende fibre på overfladen, bevarer en rimelig sejhed og modstår skørhed. Vridning efter udstansning er relativt lille, hvilket giver en god balance mellem forstærkning og sejhed.
Mangler: begrænset stivhedsforøgelse, let reduktion i termisk udvidelseskoefficient, moderat forbedring i slidstyrke og beskedne gevinster i elektrisk og termisk ledningsevne.
CF20 viser moderat smelteviskositet og kan støbes stabilt til film (0,10-0,40 mm). Sammenlignet med CF10 er dens modul, slidstyrke, varmeledningsevne og dimensionsstabilitet markant forbedret. Skørheden har ikke nået niveauet for CF30, og filmen bevarer stadig en acceptabel bøjningstolerance. CF20 giver den bedste overordnede balance mellem omfattende materialeydelse og bearbejdelighed af støbt film.
CF30 leverer den højeste forstærkning, slidstyrke og varmeledningsevne. Imidlertid stiger smelteviskositeten betydeligt, hvilket gør stabil produktion af ultratynde støbte film vanskelig; pålidelig produktion er begrænset til tykkelser ≥0,25 mm. Filmen viser stærkt øget skørhed, og der kan dannes mikrorevner ved let bøjning. Risikoen for vridning efter udstansning stiger betydeligt, og det bliver en udfordring at kontrollere overfladens flydende fibre. Basis CF30 pillen har allerede meget lav brudforlængelse. Når først forarbejdet til tyndfilm, øger frigivelsen af intern restspænding betydeligt sandsynligheden for vridning under nedstrøms udstansningsoperationer.
Det underliggende princip for disse egenskabsforskelle er, at højere kulfiberbelastning øger smelteviskositeten. Ved bearbejdning af støbt film spredes smeltet harpiks jævnt fra spalteformen og trækkes hen over en række kølevalser. Formuleringer med høj fyldning er modtagelige for revner, overfladegruber og flydende fiberdefekter, når de udsættes for trækspændinger.
Bemærk: Denne beskrivelse gælder kun for hakkede kulfiberfyldte støbte film; kontinuerte carbon-fiber prepregs er udelukket, ligesom dedikerede ESD antistatiske kvaliteter. Almindelig hakket kulfiber-fyldt PEEK-film svarer ikke til dedikeret ESD antistatisk film. Dets resistivitetsområde er ustabilt, og det kan ikke anvendes direkte som et antistatisk materiale i halvlederkvalitet.
Guangzhou Ideal påbegyndte produktionen af kulfiberfyldt PEEK-film i 2014. I løbet af de sidste mere end ti år har vi opgraderet produktionsudstyr, optimeret produktionsarbejdsgange og etableret formelle kvalitetskontrolprocedurer. Der implementeres strenge kontroller på tværs af alle stadier: indgående inspektion af sammensatte pellets, synkron overvågning i realtid under produktionen og afsluttende laboratorietest på fabrikken.
1. Inspektion af indgående råmateriale:
A. En Karl Fischer fugtighedstester bruges til at analysere råmaterialets fugtindhold. Vi kontrollerer fugtindholdet i modificerede pellets til ≤0,02% for at forhindre boble- og pinhole-defekter i færdige film.
B. Vi udfører en test af askerester i muffelovnen (kalcinering ved 580-600°C) for at måle belastningen af kulfiberfyldstof. Den tilladte afvigelse mellem målt fyldstofindhold og nominel specifikation er ≤±0,5 vægt%.
C. Efter dobbeltskrueblanding til prøveforberedelse adskilles kulfibre via pyrolyse. Fiberlængder tælles under et optisk mikroskop for at bekræfte et målfastholdt fiberlængdeområde på 0,2-0,6 mm og for at identificere overdreven fiberknusning.
2. PEEK-film med kulfiber On-line real-time produktionslinjeinspektion:
A. On-line tykkelsesovervågning: β‑stråletykkelsesmåler eller laserberøringsfri tykkelsesmåler udfører kontinuerlig tværgående scanning over hele rullebredden; tykkelseskurver i realtid genereres, og sektioner uden for tolerance markeres automatisk. Dette understøtter lukket sløjfe finjustering af matricelæben. Velegnet til kontinuerlig støbt filmproduktion i området 0,1-0,5 mm; tykkelsestolerancen holdes på ±0,01-0,03 mm.
B. Online CCD visuel overfladeinspektionssystem: højhastighedsindustrielle kameraer identificerer overfladedefekter, herunder sorte pletter, brændte partikler, nålehuller, langsgående ridser og flydende fibre. Defekte steder er markeret med inkjet-mærkning; defekte banesegmenter kan fjernes ved efterfølgende viklingsoperationer. Begrænsninger: CCD-inspektion kan ikke detektere underjordisk indlejret metalaffald eller interne mikrohulrum; den undersøger kun den ydre filmoverflade.
C. Online røntgeninspektion: Online røntgenundersøgelse af fejl screener filmen for indlejrede hårde metalliske partikler. Dette er avanceret ekstraudstyr og er ikke en standardkonfiguration for alle produktionsserier.
3. Off-line laboratorietest af færdige produkter:
A. Dimensions- og udseendeinspektion: filmtykkelse måles med et digitalt mikrometer; bredde, længde og rullens endeflade kontrolleres ved hjælp af stålmåleregler. Overfladekvalitet vurderes ved visuel observation kombineret med stereomikroskopundersøgelse for at evaluere sværhedsgraden af flydende fibre; der skelnes mellem svag overfladetekstur og fremspringende blottede flydende fibre. Overfladeridser og sorte pletter registreres formelt.
B. Mikrostrukturdetektion: Prøver er forberedt til metallografisk tværsnitsanalyse. Vi vurderer kulfiberdispersion, kontrollerer fiberagglomerering og kvantificerer intern porøsitet. Vores interne kontrolmål for porøsitet er under 2 %; vi screener også for fint indlejret metalaffald. DSC (Differential Scanning Calorimetry) bruges til at teste smeltespidstemperatur, krystallinitet og glasovergangstemperatur (Tg). Intern krystallinitet kontrolleres inden for 25-32 %; Batch-til-batch krystallinitetsvariation overvåges for at evaluere effektiviteten af udglødningsbehandling.
C. Test af mekaniske egenskaber: I overensstemmelse med ISO527-3 testes trækmodul, brudstyrke og brudforlængelse separat langs ekstruderingsmaskinens retning (MD) og tværretningen (TD). MD-til-TD-modulforholdet beregnes med en intern kontrolgrænse ≤1,6 for anisotropistyring.
D. Evaluering af resterende intern stress via udstanset vridningstest: Forbered 100 mm×100 mm kvadratiske kulfiberfyldte PEEK-filmprøver, læg dem frit på en flad glasplade og lad dem hvile ved stuetemperatur i 24 timer. Hjørnebuehøjden af hver prøve måles. For standard ikke-udglødede kvaliteter er den maksimale tilladte buehøjde ≤6 mm; for præcise offline-udglødede grader skal buehøjden være ≤2-3 mm.
E. Termisk egenskabstest: Varmeafbøjningstemperatur (HDT, ISO75) og termisk udvidelseskoefficient (CTE) måles i både MD- og TD-retninger for at evaluere dimensionsstabiliteten under høj- og lavtemperaturcykler.
F. Friktions- og slidmodstandstest: Taber-slidtestning udføres for at bestemme friktionskoefficient og slidhastighed til evaluering af slidmodstandsydelse.
A. Metallografisk tværsnitsanalyse og trækprøvning er destruktive prøveudtagningsinspektioner; de kan ikke garantere, at hver position på hele rullen er fejlfri.
B. Online røntgendetektion af metalliske fejl er førsteklasses ekstraudstyr. Smeltefiltrering alene kan ikke eliminere 100 % af risikoen fra spormetalliske fremmede forurenende stoffer.
C. Vridningstesten giver kun indirekte vurdering af resterende intern spænding; der er ingen direkte testmetode til at give en numerisk residual-stress-værdi.
D. MD-TD-anisotropi kan kun evalueres på prøveudtagede prøver; fremstillingsprocessen af støbt film kan ikke helt eliminere denne iboende anisotrope adfærd.
Med de ovennævnte kvalitetskontrolprocedurer implementeret, har vores kulfyldte PEEK-film flade, glatte overflader på begge sider med en ensartet matsort finish og ensartet farve på tværs af nettet.
1. Ingen kvalitetspåvirkende defekter, såsom hårde sorte pletter forårsaget af kulstofagglomerering, bobler, nålehuller, revner i gennemgående tykkelse, dybe ridser, oliepletter eller fremmede indeslutninger.
2. Rullens endeflader er pæne, uden teleskopiske eller forkert justerede rullelag. Vindingen er jævn og tæt; en separatorbeskyttelsesfilm indsættes mellem på hinanden følgende sårlag.
3. Hårde hævede sorte pletter, indlejrede metalliske hårde indeslutninger, gennemtrængende nålehuller, kontinuerlige ridser, bobler og rynker er ikke tilladt.
4. Testresultater for tykkelse, mekanisk ydeevne og askeindhold inden for én produktionsbatch svinger inden for acceptable områder.
5. Der udstedes et COC fabriksinspektionscertifikat for hvert batch med angivelse af batchnummer, fyldstofbelastning, filmtykkelse og fuldstændige mekaniske testdata.
| Produktnavn | Kulstoffyldt PEEK-film |
| Materiale | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Farve (fyldstof) | Ensartet mat sort |
| Konventionel tykkelse | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Bredde | 300 mm, 500 mm, 620 mm, 1000 mm understøtter enhver tilpasset opskæring med smal bredde |
| Længde | 50m, 100m, lange og korte ruller kan tilpasses efter behov |
| prøve | Skal forhandles |
| Certifikater | ISO9001:2012 |
| Understøttende tjenester | opskæring, laminering, udstansning, forskellige typer af færdige pakninger i et stykke kan tilpasses |
1. Termisk ledningsevne: Pure PEEK har en termisk ledningsevne på kun 0,29 W/(m·K). CF10 når 0,5-0,7 W/(m·K), mens CF30 opnår 0,8-1,2 W/(m·K), og leverer 3-4 gange højere varmeafledningseffektivitet end ren PEEK.
2. Ekstremt lav termisk udvidelseskoefficient (CTE). Kulfiberskelettet begrænser termisk deformation af harpiks, hvilket sikrer minimal dimensionel afvigelse under termisk cykling.
3. Efter udglødning og formningsbehandling opnår filmen en termisk krympningshastighed på ≤0,5% ved 260°C, hvilket bibeholder en stabil dimensionsnøjagtighed for ultratynde præcisionspakninger.
1. Materialet har overlegen iboende selvsmøring med en friktionskoefficient på over 40 % lavere end ren PEEK. Det understøtter langtidsstabil drift uden oliesmøring.
2. Den leverer enestående træthedsmodstand og modstår revner eller brud under frem- og tilbagegående glidning og gentagen kompression.
3. Begrænsninger: Kulstoffyldt PEEK-film har lavere sejhed end ufyldt naturlig PEEK-film med øget skørhed, hvilket gør den uegnet til scenarier, der involverer hyppige store bøjninger eller stødbelastninger.
4. Under langvarig ekstrem frem- og tilbagegående glidning kan filmen generere spor af hårde fibre, så den er ikke anvendelig til direkte kontakt med højpræcisions litografisk waferoverflader.
Indvendige kulfibre danner et kontinuerligt ledende netværk, der giver en stabil overfladeresistivitet, der spænder fra 10³–10⁸ Ω/sq. Materialet udviser halvledende egenskaber og grundlæggende EMI-afskærmningsydelse, som absorberer og isolerer omstrejfende elektromagnetisk interferens genereret af kabler og strømmoduler.
PEEK-film med kulfiber integrerer høj termisk ledningsevne, fremragende slidstyrke, elektromagnetisk afskærmningsydeevne og vakuumstabilitet, hvilket understøtter omfattende industrielle applikationer som følger:
Den fungerer som en EMI-afskærmningsfilm til luftbårne kabler, der erstatter traditionel kobber- og aluminiumsfolie og reducerer komponentvægten med over 30 %. Den fungerer som højtemperatur, oliebestandig isoleringsforing til flymotorrum og modstår korrosion fra flybrændstof og hydraulikvæske. Dens strålingsbestandige egenskaber med lav udgasning gør den ideel til isolering af satellitvakuummoduler under ekstreme rumtemperaturforskelle. Det bruges også til slidbestandige glidende pakninger i præcisions drone transmissionsmekanismer.
Med lav afgasning, lav ionudfældning, høj termisk ledningsevne og stabil vakuum-høj-temperatur dimensionsstabilitet, er kulfiberfyldt PEEK-film meget udbredt i halvlederprocesser. Typiske anvendelser omfatter højtemperaturisolerende foring til ætsning, PVD, CVD og plasmarensningsvakuumkamre; termisk ledende slidbestandige ultratynde pakninger til waferoverføringsarmaturer; varmeafledningsisoleringsfilm til CMP-holderinge; og termisk ledende slidbestandig foring til højtemperatur spåntestbænke.
Det anvendes på selvsmørende glidende foringsfilm til højhastighedslineære føringer og transportørruller, højtemperaturudløsningsfilm til sprøjte- og varmpresseforme, varme- og oliebestandige tætningsplader til hydrauliske ventiler og pumpehuse og antifriktions termiske isoleringspuder til robotsamlinger for at undgå friktionsvarmeakkumulering.
Velegnet til termisk isolering af elektronmikroskoper og vakuumkamre til optiske belægningsmaskiner, højtemperaturkorrosionsbestandige fiksturpakninger til fysisk og kemisk testudstyr og strålingssikre beskyttende film til nukleare detektionsinstrumenter.
1. Halvlederprocesser med ultrahøj renhed, der involverer direkte waferkontakt, hvor kulstofaffald kan forårsage overfladeforurening.
2. Anvendelser, der kræver stabil ESD-ydelse inden for 10⁶–10⁹ Ω/sq, da dette materiale udviser ukontrollerede, brede resistivitetsudsving og ikke kan opfylde standardkravene til statisk dissipation.
3. Komponenter, der kræver gentagen bøjning og fleksibel elasticitet, på grund af materialets iboende skørhed og lave brudforlængelse.
4. Optiske transparente komponenter, da filmen er helt sort og uigennemsigtig.
5. Ultra-høj fladhed nul-forvrængning ark applikationer. Støbeprocessen skaber iboende fiberorientering; udglødning aflaster kun restspænding og kan ikke opnå fuldstændig nul-forvridning. Ultrahøj planhed kræver yderligere CNC dobbeltsidet præcisionsfræsning.
6. Arbejdsforhold med stærke oxiderende medier såsom koncentreret svovlsyre, som vil korrodere PEEK-substratet.
A1: For det almindelige tykkelsesområde på 0,1–0,5 mm leverer generel industrikvalitet en tykkelsestolerance på ±0,02–0,04 mm, mens præcisionskvaliteten opnår ±0,01–0,03 mm. Tolerancen for rullebredde er ±2 mm, og tolerancen for afskårne ark er ±1 mm. Ultratynde målere under 0,1 mm anvender lempede tolerancestandarder, som er bekræftet af teknisk aftale.
A2: Efterskæring er hovedsageligt forårsaget af fastlåst indre spænding, der genereres under ekstruderingsstøbning, såvel som anisotropisk krympning induceret af kulfiberorientering i maskinretning. Offline-glødede kvaliteter reducerer effektivt risikoen for vridning, selvom iboende materialeanisotropi ikke helt kan elimineres. Kunder med ultrapræcisionsbehandlingskrav kan implementere sekundær udglødning på stedet for yderligere at stabilisere fladheden.
A3: For at minimere resterende spænding og anisotropi af støbt kulstoffyldt PEEK-film anvender vi kerneprocesstyringer, herunder langsom gradientafkøling i stedet for hurtig bratkøling, lav trækspænding, lav-forskydningsoptimeret skruekonfiguration og professionel offline udglødningsbehandling. Vores QC-system overvåger nøje MD-TD-modulforholdet og udstanset skævhed. Bemærk, at iboende materialeanisotropi kun kan afbødes, ikke fuldstændigt elimineres.
A4: Masterrullebredder spænder fra 300–650 mm og kan skæres yderligere i tilpassede smalle bredder. Rullelængde varierer efter tykkelse: tynde film på 0,1-0,25 mm er typisk 25-50 m pr. rulle, og mellemtykke film på 0,3-0,5 mm er 50-100 m pr. rulle, alle udstyret med en kerne med en indre diameter på 76 mm.
A5: Standard kulstoffyldt PEEK-film har ustabil bred række halvledende resistivitet på 10³–10⁵ Ω/sq. Det er ikke et formelt ESD-kontrolleret statisk dissipativt materiale og kan ikke opretholde stabil resistivitet inden for standardområdet 10⁶–10⁹ Ω/sq ESD. Specialiseret ESD-stabiliseret PEEK-film er påkrævet til formelle halvleder-ESD-applikationer.
A6: Nej. Standard kulstoffyldt PEEK-film udskiller fine kulstofmikropartikler under friktionsglidning, hvilket forårsager alvorlig forurening ved direkte kontakt med wafers. Dette materiale er kun egnet til ikke-wafer-kontakt slidforinger og isolationsshims inde i halvlederudstyr. Wafer-kontakt præcisionskomponenter skal fremstilles af ESD PEEK-materialer af høj renhed af halvlederkvalitet.