
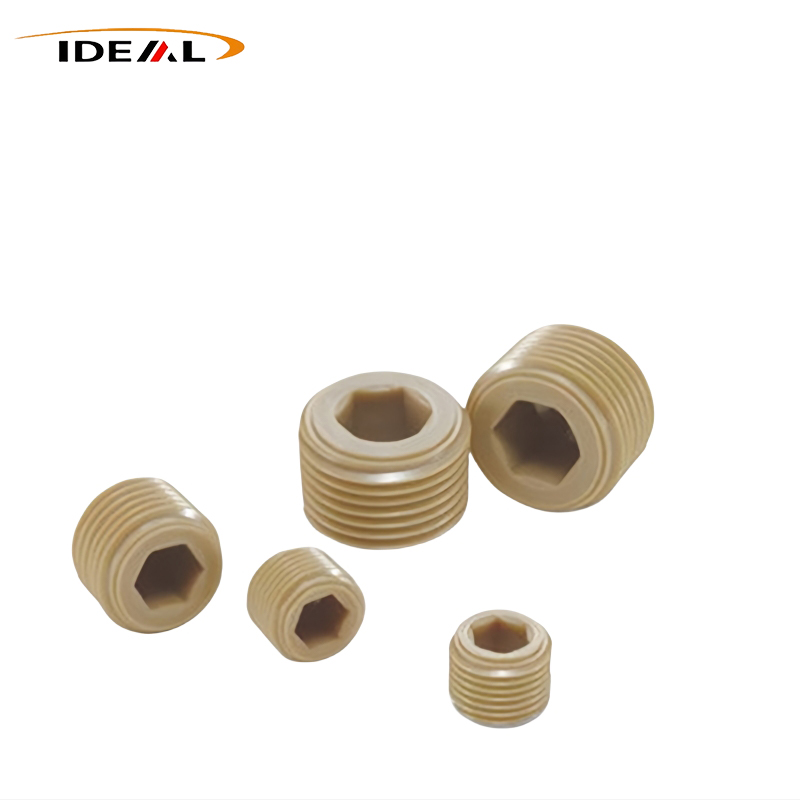
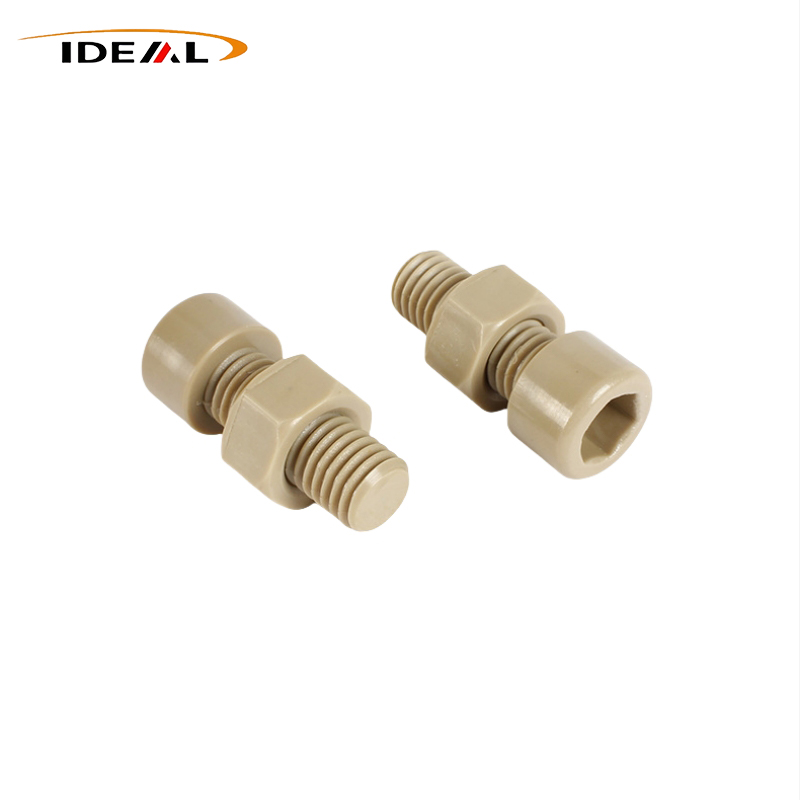
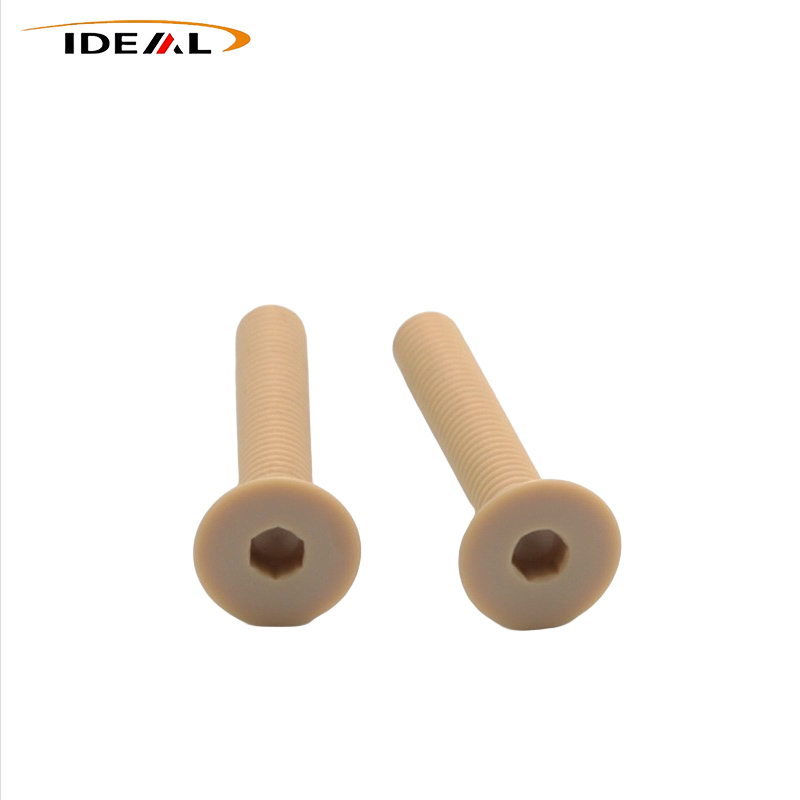
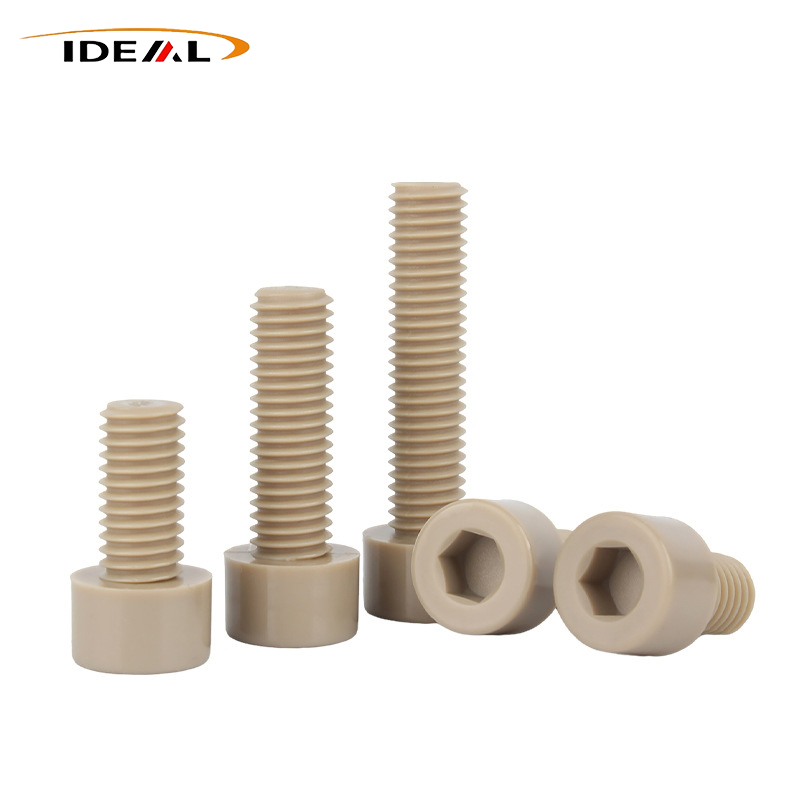
Som en pålidelig producent i Kina leverer Ideal Plastic DIN912 / ISO 4762 PEEK Socket Head Cap-skruer i pæne, CF- og GF-kvaliteter. Disse ikke-magnetiske, isolerende fastgørelseselementer modstår varme og korrosion til halvleder-, kemikalie- og nyenergipræcisionsudstyr med pæn PEEK, der viser 8-12 % spændingsafslapning pr. 1000 timer ved 200 ℃.
Ideal Plastic, en professionel kinesisk leverandør af højtydende ingeniørplastprodukter, fokuserer på præcisionsbearbejdning og specialfremstilling af PEEK Socket Head Cap-skruer. Efter DIN912- og ISO 4762-specifikationerne udnytter fabrikken både sprøjtestøbning og CNC-bearbejdning til at producere flere materialekvaliteter, inklusive pæn PEEK, kulstoffyldt PEEK og glasfyldt PEEK. Hvert produktionsparti gennemgår komplet inspektion og sporbarhedskontrol, rettet mod præcisionsudstyrsmiljøer, hvor metalbefæstelser ikke kan opfylde kravene til isolering, ikke-magnetiske eller korrosionsbestandige.
| Produktnavn | PEEK skruer med indvendig sekskant |
| Materiale | Ufyldt PEEK, kulstoffyldt PEEK, glasfyldt PEEK |
| Farve | Sort, Beige (brugerdefinerede farver tilgængelige) |
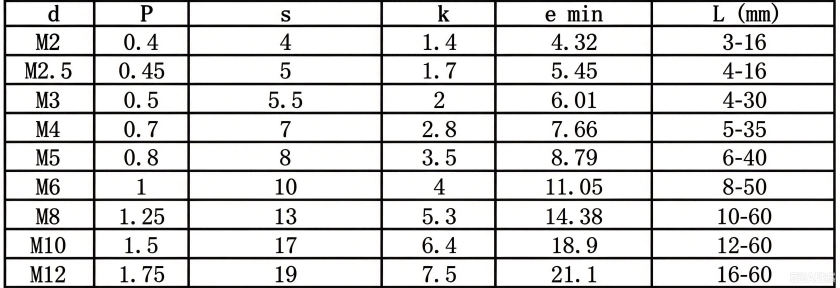
| Trådtype | Metrisk (mainstream lager M1.6-M12), Imperial (tilpasset til nordamerikansk udstyr) |
| Dimensionstolerancer | Standard dele tolerance: ±0,05-0,10 mm, præcision tilpassede dele tolerance: ±0,02-0,05 mm |
| Koaksialitet | Sekskantet hoved og skrue koaksialitet ≤0,03 mm |
| Tråd nøjagtighed | Udvendigt gevind 6g, matchende indvendigt gevind 6H, Imperial UNC/UNF-gevind i overensstemmelse med ASME B18.3, toleranceklasse 2A |
| Metriske aktiestørrelser | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
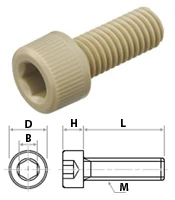
PEEK Socket Head Cap-skruer har fire kernekomponenter: cylindrisk hoved, indvendig sekskantet drivhulrum, skaft og gevindsektion. Selvom den ydre geometri matcher metalskruer med indvendige hoveder, kræver PEEK-polymermateriale specielle strukturelle justeringer for at kontrollere spændingskoncentrationen og forhindre revner under tilspænding eller termisk cykling.
1. Behandling med afrundede hjørner: Alle overgangszoner ved hovedrod og sekskanthulebund er afrundede. Skarpe hjørner vil skabe koncentreret stress og udløse revner, når drejningsmoment påføres PEEK-dele.
2. Hex hulrums dybdekontrol: Kavitetsdybde følger standardkrav. Utilstrækkelig dybde fører til, at skruenøglen glider og beskadiger indervæggen; for stor dybde reducerer hovedets vægtykkelse og sænker modstanden mod brudmoment.
3. Trådprofiloptimering: Gevindprofil er tyndere end metalbefæstelser. Trådspidsen bruger afrundet overgang uden skarpe kanter for at reducere spændingskoncentrationen ved trådroden og forbedre den anti-skrid ydeevne. Udgangsenden er affaset for at beskytte det første gevind under samlingen.
4. Overfladekvalitetsstandard: Spartelarmerede varianter kan ikke have mikrohak eller afslag på sekskantede indervægge. Små usynlige defekter vil udvide sig hurtigt under mekanisk belastning og forårsage uventede brud.
Selv med et enkelt udseende kræver disse plastikfastgørelseselementer stram kontrol af råmateriale, termisk behandling, bearbejdning og inspektion. Skjulte defekter viser sig muligvis ikke i fabriksindkommende test og mislykkes kun under kundemontering eller ekstrem temperaturcyklus. De vigtigste produktionsvanskeligheder er fokuseret på intern spændingsaflastning, tråddannelse, fyldstofbearbejdning og krystalliseringsstyring for sprøjtestøbte produkter.
Der er adskillige skjulte risici ved fremstilling af PEEK-fastgørelseselementer, og hvert forarbejdningstrin har brug for præcis kontrol.
1. Reststresshåndtering: PEEK stænger bevarer ekstruderingsspændingen efter ekstrudering. CNC-skæring introducerer yderligere skærebelastning fra værktøjstryk og skærevarme. Hvis udglødningsvarigheden er utilstrækkelig, eller opvarmnings-/afkølingshastigheden er for høj, kan spændingen ikke frigives helt. Produkter kan bestå dimensionsinspektion, men gevindforvrængning, skaftdeformation og hovedrevner vil forekomme efter lang tids opbevaring og temperaturcyklus.
2. Værktøjsslid og spartelskæring: Kulstoffyldt og glasfyldt PEEK indeholder hårde fyldstoffer, der hurtigt slider skæreværktøjer. Slidte skæreværktøjer producerer gevindgrater, tandafslag og skader inde i sekskantede hulrum. Disse subtile defekter er svære at identificere visuelt, men forårsager trådafskalning og hovedbrud under stramningsoperationer.
3. Krystallisationskontrol til sprøjtestøbning: Det mest kritiske punkt ved sprøjtestøbning er krystallisering snarere end ydre udseende. Formtemperaturen skal forblive mellem 160-200 ℃ for fuld krystallisation. Lav formtemperatur efterlader ufuldstændig krystallisation; produkter ser intakte ud, men mister varme- og kemikalieresistens, efterfulgt af krympning og vridning. Denne defekt kan ikke findes ved simpel visuel inspektion. PEEK-smelte har høj viskositet, og fyldte kvaliteter har dårligere fluiditet. Dårligt port- og ventilationsdesign forårsager indespærret luft, brændende mærker og interne mikrohulrum. Udglødning efter støbning forbliver obligatorisk for at undgå senere deformationsrisiko.
Guangzhou Ideal angiver seks kerneinspektionsdimensioner for PEEK-skruer med tophovedhætte: råmaterialekvalitet, forarbejdningsteknologi, gevindpræcision, udseende, mekaniske egenskaber, batchsporbarhed.
1. Råvarekontrol: Kun jomfruelige PEEK stænger og pellets anvendes; genbrugsmateriale og materialeblanding er forbudt. Råmaterialefugten kontrolleres ≤0,02% for at undgå bobler, svidningsmærker og reduceret mekanisk styrke. COC-råmaterialecertifikater kan leveres, der understøtter batchsporbarhed for halvleder- og medicinske projekter.
2. Gradientudglødning: CNC-emner og sprøjtestøbte varer gennemgår gradientudglødning for afspænding. Opvarmnings- og afkølingshastigheden er strengt reguleret for at fjerne ekstruderings-, skære- og støbespændinger. Færdige dele kan ikke fastholde høj restspænding, hvilket forhindrer gevindvridning, skaftdeformation og hovedrevner under temperaturcyklusser.
3. Inspektion af gevindmåler: Metrisk gevind når grad 6H nøjagtighed. Imperial gevind er i overensstemmelse med ASME B18.3. GO-måleren skrues jævnt ind, mens NO-GO-måleren ikke kan komme ind. 100 % GO / NO-GO målerinspektion er implementeret. Komplet gevindprofil uden manglende tænder, rivning, afslag og grater; tandkammen bruger afrundet overgang og skarpe spidser er forbudt. Gevindoverfladen er fri for svidning og ekstruderingsskader, ingen skæreaffald fanget inde i gevindspalterne.
4. Kontrol af visuelt udseende: Cylindrisk hovedoverflade er flad. Det indre sekskantede hulrum har ingen afhuggede hjørner, hak, revner, svidning eller stødskader. Skruehuset skal være fri for revner, delaminering, bobler, sorte pletter og farveurenheder. Gevindoverfladen har ingen grater eller knækkede kanter. Fyldstofkvaliteter bevarer en ensartet farve uden fyldstof-agglomereringspletter.
5. Destruktiv momenttest: Prøver med samme spec kører destruktive momenttest for at registrere momentreferenceværdi. Hoveddrejningsmomentmodstandstest kræver, at gevindafisolering sker før hovedet knækker; for tidligt hovedbrud accepteres ikke.
6. Batchkonsistens og pakning: Samme batchvarer holder ensartet farve, dimension og mekanisk ydeevne. Der anvendes separat emballage med tydelige etiketter, der viser specifikation, materialekvalitet og batchnummer. Produkter i renrumskvalitet er pakket i støvtætte beholdere for at undgå kontaminering af urenheder under transport.
PEEK Socket Head Cap Screws bruger polyetheretherketon (PEEK) som basismateriale og kommer i tre kvaliteter: ren PEEK (naturlig isolering), glasfiberforstærket PEEK og kulfiberforstærket PEEK (ledende/antistatisk). Det kan prale af omfattende fordele, herunder høj temperaturbestandighed, korrosionsbestandighed, isolering, ikke-magnetiske egenskaber og letvægtskonstruktion, hvilket gør det meget udbredt i halvleder-, kemikalie-, nyenergi- og medicinsk udstyrsfastgørelsesapplikationer.
1. Lov om højtemperatursspændingsdæmpning: PEEK udviser let krybning og spændingsafspænding over 200 ℃: spændekraften aftager lidt over tid (en iboende egenskab ved plastpolymerer). Ren PEEK afslapningshastighed: 8–12 %/1000 timer ved 200 ℃. Glasfiberforstærket PEEK afslapningshastighed: 3–5%/1000h@200℃ (betydeligt forbedret, velegnet til langvarig højtemperaturtrykholding). Kulfiber PEEK-relaksationshastighed: 2–3 %/1000h@200℃ (optimalt, foretrukket til avanceret udstyr).
2. Inert molekylær struktur og anti-kontamination: PEEKs hovedkæde har en stabil struktur af benzenringe + etherbindinger, hvilket resulterer i, at der ikke udfældes blødgørere, smøremidler eller tilsætningsstoffer, og ingen metalion frigiver. Den indeholder ingen flygtige stoffer med lav molekylvægt, hvilket forhindrer dug og kontaminering af hulrumslinser i et vakuummiljø. Halvleder-, optisk- og ultrarent vand-udstyr genkender kun rene PEEK CNC-udglødede dele for at eliminere spormængder af forurening.
3. Højfrekvent dielektrisk konstant og stabilitet: PEEK har en dielektrisk konstant på 3,2–3,3, med næsten ingen udsving i højfrekvensområdet 1GHz–10GHz. Det udviser ekstremt lavt dielektrisk tab, hvilket forhindrer interferens med RF-signaler og signaldrift. Metalskruer kan reflektere, forstyrre og generere hvirvelstrømme; almindelig plast er dielektrisk ustabil ved høje frekvenser. Velegnet til dedikerede isolerende fastgørelseselementer i 5G-basestationer, RF-hulrum, mikrobølgeudstyr og højfrekvente testinstrumenter.
4. Vandmodstand: PEEK udviser ekstrem høj stabilitet under højtemperatur damphydrolyse. Den modstår tusindvis af autoklavecyklusser ved 134℃ uden at revne. Langvarig nedsænkning i varmt vand, kogende vand og ultrarent vand får det ikke til at absorbere vand, svulme eller deformere. Velegnet til medicinal- og rentvandsindustrien.
5. Bestrålingsmodstand: PEEK er modstandsdygtig over for gammastråler og elektronstrålebestråling. Det bliver ikke skørt, misfarvet eller revner efter bestråling. Velegnet til medicinsk bestrålingssterilisering, nuklear industriudstyr og rumbestrålingsmiljøer.
6. Ikke-magnetisk: PEEK indeholder ingen ferromagnetiske elementer, magnetiseres aldrig, har ingen restmagnetisme og ingen hysterese. Det kan bruges i MR- og præcisionsudstyr til magnetfeltkalibrering. Selv rustfri stålskruer vil blive let magnetiseret i et langsigtet magnetfeltmiljø, hvilket forstyrrer billeddannelse og detektion. PEEK eliminerer fuldstændigt dette problem.
Korrekt valg af kvalitet hjælper ingeniører med at undgå monteringsfejl og langsigtede pålidelighedsproblemer, når de bruger disse plastikbefæstelser i præcisionsudstyr.
1. Ren PEEK-begrænsning: Pure PEEK bør ikke bruges til trykfastgørelse under varme og kolde cykelforhold i længere perioder, da den kan løsne sig lidt.
2. Højtemperaturisoleringsscenarie: For udstyr, der kræver langtidsisolering ved 200 ℃+, er GF30/CF30 forstærket PEEK obligatorisk.
3. Rent rums omgivende miljø: Til almindelige renrumsforhold ved omgivelsestemperatur er ren PEEK helt passende og giver den bedste stabilitet.
4. Isolering og statisk risiko: Pure PEEK leverer ultrahøj isolering med nul statisk dissipation; statisk elektricitet kan ophobes i tørre omgivelser (en lille ulempe for renrum).
5. Glasfyldt PEEK: Glasfiber PEEK er isolerende med lav statisk akkumulering; optimal til almindelige elektriske applikationer.
6. Kulstoffyldt PEEK ESD ydeevne: Kulfiber PEEK når 10⁶–10⁹Ω standard ESD-beskyttelsesområde, spreder præcist statisk elektricitet, beskadiger ikke spåner og tiltrækker ikke støv.
7. Valg af halvlederkvalitet: Pure PEEK bruges til almindelige halvlederhulrum, mens waferkontaktarmaturer skal være lavet af kulfiber PEEK. Blanding af disse typer PEEK kan forårsage elektrostatisk afladning af spåner eller støvforurening af hulrummene.
A1: 1. Ingen skjult intern spænding, nuldimensional drift på lang sigt
2. Ingen udfældning, ingen ionkontamination, forurener ikke præcisionsprocesser
3. Laveste højtemperaturkrybning, langtidsstabil spændekraft
4. Afrundet gevindprofil, anti-afhugning, høj vridningskonsistens
5. Levetiden under termisk cykling, vakuum og korrosionsforhold er 3-5 gange så lang som sprøjtestøbte modeller
A2: 1. Ægte ren PEEK: Mat beige, fin og partikelfri, ensartet skærkant
2. Genanvendt PEEK: Hvidere, mørkere, ru overflade, lokaliseret appelsinskal-tekstur
3. Inferior fyldt PEEK: Plettet farve, hævede partikler, ru trådoverflade
A3: 1. Ved høj temperatur bliver PEEK-overfladen blød, den mikroskopiske pasform af trådkontaktfladen er 100 % uden mellemrum.
2. Mikroskopisk koldsvejseeffekt opstår i plastgevind under tryk → Ingen fastklemning ved stuetemperatur, fastklemning ved høj temperatur og afisolering ved adskillelse.
3. Løsning: Mikroklar spaltebearbejdning + optimeret gevindtoppradius til højtemperaturdrift kan eliminere 99 % af højtemperaturfastsættelse.
A4: 1. Uglødet PEEK: Irreversibel svind ved lave temperaturer og ekspansion ved høje temperaturer; efter mere end 50 cyklusser deformeres gevindet en smule, og pasformen strammer.
2. Standard udglødet CNC PEEK: Reversibel termisk ekspansion og sammentrækning; dimensionsstabilitet efter tusindvis af cyklusser.
3. Sprøjtestøbt PEEK: Ujævn krystallisation; ensrettet krympning under termisk cykling; bliver løsere og mere tilbøjelig til at sætte sig fast ved brug.
A5: Sprøjtestøbte dele lider af utilstrækkelig krystallisation, skjult stress og dimensionsdrift; CNC-udglødede dele har ingen intern spænding, lav nedbør og stabil præcision, med nultolerance for fejl i high-end udstyr.