

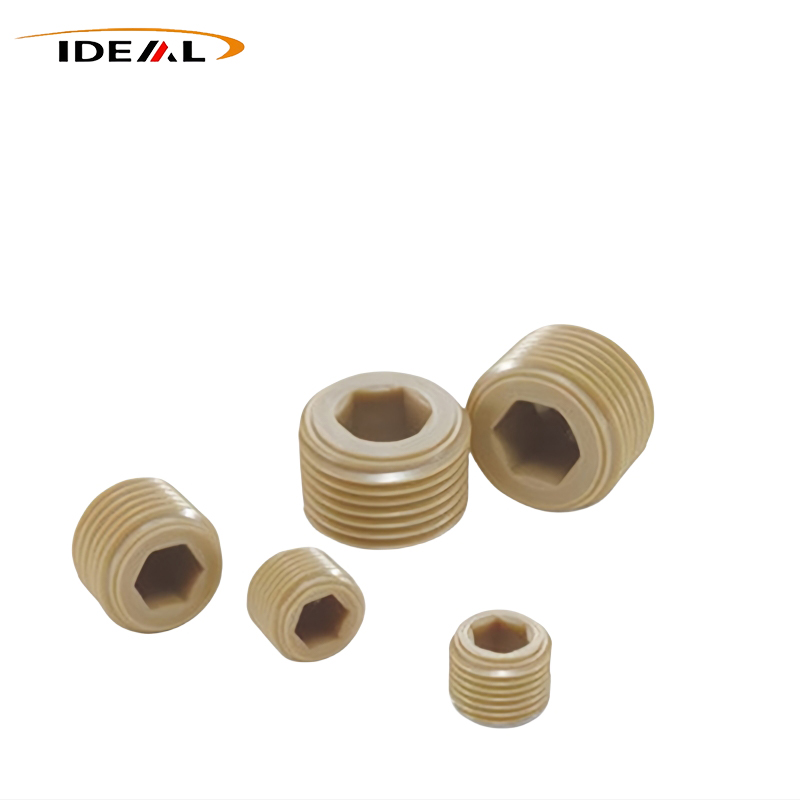
Som en professionel leverandør i Kina leverer Ideal Plastic højstabile PEEK-fastgørelseselementer i industriel kvalitet, der er skræddersyet til ekstreme arbejdsscenarier, hvor traditionelle metalbefæstelser ikke fungerer stabilt. Disse ikke-magnetiske, isolerende fastgørelseselementer dækker rene, kulstoffyldte og glasfyldte PEEK-kvaliteter og leverer overlegen højtemperatur- og korrosionsbestandighed til halvleder-, kemisk, medicinsk og nyt energipræcisionsudstyr. Bakket op af 14+ års erfaring med teknisk plastproduktion, vedtager fabrikken standardiserede CNC-bearbejdnings- og sprøjtestøbningsprocesser, hvor alle produkter overholder REACH-standarderne for at sikre langsigtet driftsstabilitet af præcisionsindustrielle samlinger.
Specialiseret i højtydende ingeniørplastproduktion, Ideal Plastic, en pålidelig kinesisk producent, producerer tilpassede og standard PEEK Fasteners, der erstatter konventionelle metalfastgørelsesløsninger til ekstreme industrielle miljøer. Forskellig fra almindelige plastikfastgørelseselementer, vedtager vores PEEK-fastgørelsesserier PEEK-råmaterialer af høj renhed og professionelle modificerede fyldningsformler, der kombinerer moden sprøjtestøbning og femakset CNC-præcisionsbearbejdningsteknologi. Alle produkter gennemgår streng fabriksinspektion og afspændingsbehandling, opfylder fuldt ud DIN- og ISO-industristandarder og løser kernesmertepunkter såsom elektromagnetisk interferens, kemisk korrosion og højtemperatur-ældning, som metalfastgørelseselementer står over for i drift med præcisionsudstyr.
| Produktnavn | PEEK Fasteners |
| Materiale | Ufyldt PEEK, kulstoffyldt PEEK, glasfyldt PEEK |
| Farve | Sort, beige (brugerdefinerede farver tilgængelige) |
| Trådtype | Metrisk, kejserlig |
| Ekstern tråd nøjagtighed | Mainstream bruger 6g toleranceklasse; 5g kvalitet er tilgængelig for højpræcisions halvlederudstyr |
| Intern tråd nøjagtighed | Mainstream bruger 6H tolerancegrad; 5H bruges til høj præcision |
| Dimensionel tolerance | Standard deletolerance: ±0,05-0,10 mm; Præcisions tilpassede deletolerance: ±0,02-0,05 mm |
| Overfladeruhed | Almindelige industrielle dele Ra1,6-3,2μm; Halvleder renrumskvalitet kan opnå Ra≤0,8μm |
| Metriske lagerspecifikationer | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
1. Efter produkttype: Inklusive PEEK-bolte, PEEK-skruer, PEEK-møtrikker, fyldte PEEK-bolte, PEEK-skiver og PEEK-clips, der danner et komplet sæt af plastikfastgørelsesløsninger.
2. Efter skruehovedtype: Dækskruer med sockethoved, torx-skruer, sekskantede bolte, fladt hoved og forsænkede skruer til forskellige krav til monteringsplads.
3. Efter ansøgningskarakter: Generel industrikvalitet, halvlederkvalitet og medicinsk kvalitet, med tilsvarende råmateriale- og renhedskontroller for hver kvalitet.
PEEK (Polyetheretherketone) udgør det grundlæggende præstationsgrundlag for PEEK Fasteners, og dens stabile molekylære struktur bringer flere funktionelle fordele, som konventionel teknisk plast ikke kan matche.
1. Isolering og elektrisk isolering: Ufyldt PEEK er i sagens natur isolerende og ikke-ledende, isolerende ledende veje mellem komponenter og beskyttende kredsløbsmoduler.
2. Ikke-magnetisk og magnetisk feltinterferensbeskyttelse: PEEK er fuldstændig ikke-magnetisk og kan ikke magnetiseres eller generere magnetiske felter.
3. Kemisk korrosionsbestandighed: PEEK modstår de fleste opløsningsmidler, svage syrer og baser og mange almindelige industrielle kemiske løsninger.
4. Lav emission og ren samling: PEEK-materiale udviser lav gasemission og minimal snavskontamination inde i forseglede udstyrskamre.
5. Vægtreduktion og letvægt: Sammenlignet med fastgørelseselementer i rustfrit stål reducerer det vægten betydeligt, hvilket gør det velegnet til fly- og rumfartstestkomponenter og letvægtsudstyr.
Disse kombinerede egenskaber gør fastgørelsesserien foretrukket, når metaldele medfører uønsket ledningsevne, magnetisme eller korrosionsrisiko.
PEEK gevindbefæstelser fremstilles af to almindelige ruter: CNC-bearbejdning og sprøjtestøbning. PEEKs høje smeltepunkt og lave termiske ledningsevne skaber forskellige behandlingsgrænser mellem de to metoder.
Som en mainstream-proces bruger de fleste halvleder-, medicinske og højpræcisionsbefæstelsesapplikationer stang- eller arkskæring. Der kræves ingen forme, hvilket muliggør prototyping, produktion af små partier og ikke-standard tilpasning. Den leverer pålidelig gevindnøjagtighed og dimensionel konsistens.
Udfordringerne ved CNC-bearbejdning ligger i:
● Alvorligt slid på værktøj af fyldstofkvalitet: Kulstoffyldt og glasfiberfyldt PEEK har høj hårdhed, hvilket fører til hurtigt slid på hårdmetalværktøjer under skæring. Efter sløvning river værktøjet gevindprofilen i stykker, hvilket forårsager grater og mikrorevner, som er svære at opdage med det blotte øje, men som er meget tilbøjelige til at få skår efter samling. Der skal anvendes diamant- eller hårdmetalværktøj af høj kvalitet, hvilket kræver hyppige værktøjsskift og vedligeholdelse, hvilket øger bearbejdningsomkostningerne.
● Bearbejdning af termisk stress og restspændingsrisici: PEEK har dårlig varmeledningsevne, hvilket gør varmeafledning vanskelig under skæring. Lokale høje temperaturer kan forårsage materialenedbrydning og blegning. Hvis spændingsaflastning ikke udføres efter grovbearbejdning, forbliver restspænding inde i delen. Efter opbevaring og opvarmning opstår gevinddeformation og revner, hvilket resulterer i hyppige defekter i industrien. Stressproblemer er særligt fremtrædende i små M2- og M3-dele.
● Vanskeligheder ved at bearbejde små gevind: Micro PEEK fastgørelseselementer som M2 og M2.5 har tynde gevind og er skøre. Haner er tilbøjelige til at gå i stykker under anboring, og skjulte mikrorevner genereres let under bearbejdning; udbyttet er lavt i modsætning til det ultrahøje udbytte af rustfri stålskruer.
PEEK har et smeltepunkt over 343 ℃, hvilket kræver specialiserede højtemperaturforme og udstyr til sprøjtestøbning. Procesvinduet er snævert, og den oprindelige forminvestering er høj. Høj forminvestering og lange formåbningscyklusser; begrænset gevindpræcision, tilbøjelig til materialemangel og grater; høje defektrater for komplekse hovedformer og små dele.
Vanskeligheden ved sprøjtestøbning ligger i PEEK-smeltepunktet over 343 ℃, hvilket kræver højtemperaturtønder og forme. Utilstrækkelig tørring kan føre til luftbobler og sølvstriber inde i produktet; utilstrækkelig formtemperatur resulterer i utilstrækkelig krystallinitet, hvilket reducerer temperaturmodstanden og krybemodstanden markant. Sprøjtestøbte gevind er tilbøjelige til materialemangel, flash og grater, og pålideligheden er utilstrækkelig i højpræcisionsapplikationer.
Ideal Plastic kontrollerer begge processer omhyggeligt og vælger den korrekte produktionsmetode baseret på batchvolumen, størrelse, præcision og påføringskvalitet for hver ordre.
Hver batch af PEEK Fasteners gennemgår et defineret sæt fabriksinspektions- og kontroltrin før forsendelse, hvilket minimerer skjulte fejlrisici i avanceret udstyr.
1. Trådinspektion: 100% inspektion af gevind go/no-go målere; go-målere bør skrues glat i, og no-go-målere bør skrue i højst 2 gevind; Små størrelser som M2 og M3 får speciel screening for at kontrollere for afhuggede tråde og mikrorevner.
2. Dimensionel inspektion: Målinger udføres ved stuetemperatur (20 ℃) for at undgå målefejl forårsaget af termisk udvidelse og sammentrækning; kritiske dimensioner inspiceres ved hjælp af calipre og mikrometre i henhold til tegninger eller standarder; Der udarbejdes fulddimensionelle rapporter for prøver af præcisionsdele.
3. Visuel inspektion + prøveudtagning af forstørrelsesglas: Kontroller dele for revner, hak, brændt blegning og grater; gevind og hovedriller skal være fri for sammenklappede kanter og afhuggede hjørner; fyldstofkomponenter bør kontrolleres for fyldstofagglomerering og fremspring.
4. Destruktiv prøvetagningsbekræftelse (højrisikospecifikationer): For små partier såsom M2/M2.5 udtages prøver til momentdestruktiv testning for at verificere gevindets modstandsdygtighed over for ødelæggende kræfter og identificere potentielle skjulte revnerisici på forhånd.
5. Renhedskontrol (halvlederkvalitet): Ultralydsrensning for at fjerne mikropartikler fra skæreaffald; ren, antistatisk emballage for at forhindre sekundær forurening.
Disse flertrinskontrol hjælper kunder med at undgå almindelige kvalitetsproblemer, der findes i billige alternativer, der er tilgængelige på markedet.
Mange højtydende termoplaster bruges til produktion af fastgørelseselementer. Valg af den korrekte polymer kræver afbalancering af temperaturmodstand, krybeydelse, skørhed og kemisk kompatibilitet for målsamlingen.
| Materiale | Nøglestyrker | Hovedbegrænsninger | Typisk anvendelse |
| KIG | Afbalanceret sejhed, lav afgasning, bred kemikalieresistens, udglødelig spændingskontrol | Høje råvareomkostninger, krybe over Tg 143 ℃, begrænset mod stærke oxidanter | Halvledervakuum, medicinsk MRI, kemiske korrosionsmiljøer |
| PI | Ultra høj temperaturbestandighed, lav vakuumafgasning | Meget sprøde gevind, svære at samle igen, høj bearbejdningsbesvær | Statiske armaturer med ultrahøj temperatur med minimal demontering |
| PAI | Høj stivhed, god slidstyrke, stabil ved forhøjet temperatur | Højere skørhed end PEEK, høj fugtabsorption, risiko for spændingsrevner i visse medier | Højtemperatur statisk slidbestandig fastgørelse |
| PPSU | Høj slagfasthed, gentagen dampsterilisering tilgængelig | Lavere langtids varmebestandighed, begrænset opløsningsmiddelresistens, højere udgasning | Fastgørelse af medicinsk og fødevareudstyr |
| PPS | Lavere omkostninger, god flammehæmning og hydrolysebestandighed | Skøre tråde, dårlig krybemodstand, ikke egnet til vakuumkvalitet | Mellemtemperatur statisk isoleringsfastgørelse med begrænset budget |
| PEI | UL94 V0, god formstabilitet, lettere sprøjtestøbning | Ikke-krystallinsk, moderat kemisk resistens, højere vakuumudfældning | Elektronisk og generel medicinsk isoleringsfastgørelse |
Intet enkelt materiale virker til alle anvendelsestilfælde. Sammenligningstabellen hjælper ingeniører med hurtigt at indsnævre materialemuligheder i henhold til arbejdstemperatur, vakuumkrav, kemikalieeksponering og vedligeholdelseshyppighed.
Case 1: Batch-revner af M3 CF PEEK-skruer i halvledervakuumkamre
Symptom: Alle skruer bestod samlingstesten, men begyndte at revne efter 50 højtemperaturcyklusser.
Grundårsag: Direkte efterbearbejdning efter CNC-slibning, springer mellemudglødning over, hvilket resulterer i resterende skærespænding og kombineret spændingsfrigivelse fra termisk cykling.
Løsning: Implementer tvungen skrub-, udglødnings- og efterbehandlingsproces.
Case 2: Langtidsløsning i kemisk udstyr, ingen synlige brud
Symptom: Samlingsmomentet var på plads, ingen brud, men forspændingen faldt kontinuerligt efter temperaturcyklus.
Grundårsag: Driftstemperaturen oversteg Tg (143 ℃), hvilket resulterer i krybning og termisk ekspansionsmismatch under kontinuerlig belastning.
Løsning: Udskift med GF PEEK-kvalitet, tilføj PEEK-skiver, og implementer periodisk efterspænding.
Case 3: Sprøjtestøbte PEEK-skruer intakte ved stuetemperatur, hurtig afisolering af gevind ved høje temperaturer
Fænomen: Består stuetemperaturtest, men tråde fejler hurtigt ved 180 ℃.
Grundårsag: Utilstrækkelig skimmeltemperatur, lav delkrystallinitet og utilstrækkelig krybemodstand ved høje temperaturer.
Løsning: Udskift med en CNC-bearbejdet og udglødet version.
Disse praktiske eksempler viser, at købsbeslutninger ikke kun bør stole på prisen, men også på fuld proceskontrol, herunder udglødning og krystallinitetsstyring.
A1: There is a slight risk of loosening. PEEK har en større termisk udvidelseskoefficient end metal, og skiftende varme og kolde temperaturer vil forårsage forspændingsreduktion, som kan kompenseres for af skiver og periodisk efterspændes.
A2: Fuldt understøttet. Customization of special thread pitches, head shapes, steps, and irregular structures based on customer 2D/3D drawings is available without the need for mold making.
A3: Under normale driftsforhold ved stuetemperatur kan de vare næsten uendeligt. Under høje temperaturer, korrosive og dynamiske vibrationsforhold afhænger levetiden af materialevalg og monteringsmoment. Korrekt valg kan sikre holdbarhed gennem hele udstyrets livscyklus.
A4: Ufyldt PEEK ≥1,5D; CF PEEK ≥2D (D = nominel gevinddiameter). Fint gevind PEEK fastgørelseselementer anbefales ikke på grund af deres lave forskydningsstyrke.
A5: Ikke velegnet til primære bærende strukturer med kraftig stød, stærkt oxiderende syremiljøer eller applikationer, der kræver ekstrem høj forspændingskraft. Mekanisk styrke er lavere end metalbefæstelser.