

Nøglemuligheder til at specificere brugerdefinerede PEEK-skydebøsninger
- Vælg PEEK-kvaliteten omkring det faktiske glidepar, varme, medier og stivhedskrav - ikke en generisk "højtemperatur plastik"-etiket.
- En komplet tegning kræver akselinformation, driftsbevægelse, belastningsretning, frihøjde, tolerancer og miljødetaljer.
- Tørløb kan være et fornuftigt designvalg, men det øger indsatsen for akselfinish, justering, varmefjernelse og valg af fyldt kvalitet.
- Brug CNC-bearbejdning til prototyper og tilpassede geometrier i mindre volumen; evaluere sprøjtestøbning, når stabil, repeterbar volumen berettiger værktøj.
- Spørg efter inspektion og dokumentationskrav inden tilbud, især hvor en bøsning er monteret i kontrolleret udstyr.
En PEEK bøsning vælges sjældent, fordi den simpelthen er "bedre plastik." Den er valgt, fordi en glideforbindelse har brug for en særlig blanding af temperaturkapacitet, kemisk modstand, elektrisk opførsel, lav masse, ikke-magnetisk konstruktion eller smørefri drift, som en metalbøsning eller et rulleleje ikke håndterer godt.
Den første tekniske beslutning er materialefamilien. Ren PEEK, kulfiberfyldt PEEK, glasfiberfyldt PEEK og PTFE/grafitfyldt PEEK opfører sig ikke på samme måde mod et skaft. De adskiller sig i stivhed, termisk bevægelse, friktionsadfærd, slidrespons og i hvilken grad de kan påvirke en parringsoverflade. Denne sondring betyder mere end en bred materialeforklaring på en indkøbsordre.
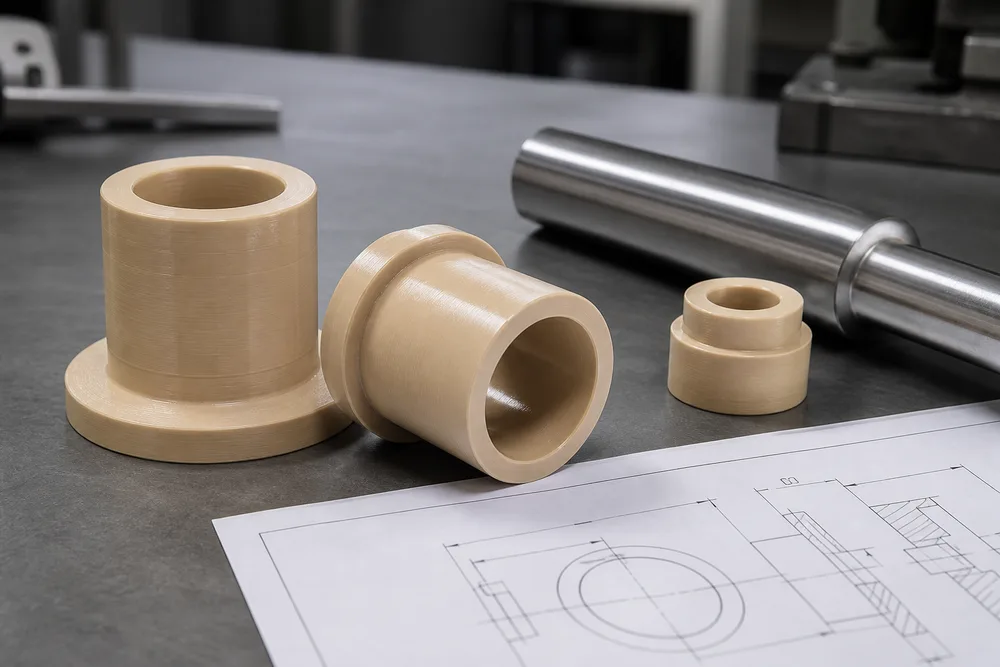
Ideal Plastic producererCNC-bearbejdning fra PEEK stænger og rør, en profil-til-færdig-del-proces, hvor halvfærdig PEEK-materiale præcisionsbearbejdes til cylindriske, flangede eller trinformede glidelejekomponenter. At starte fra stang- eller rørmateriale kan give praktisk mening for brugerdefinerede tegninger, prototyper og ændrede dimensioner, fordi det undgår at forpligte sig til dedikeret støbeværktøj med det samme. Afvejningen er, at bearbejdningsstrategi, lagergeometri og tolerancekrav skal gennemgås som en del af delens design – ikke efter at ordren er frigivet.
For købere, der sammenligner leverandører, skal du begynde med den faktiske lejegrænseflade. Et godtbrugerdefineret PEEK bøsningForespørgsel identificerer akslen, bøsningens geometri, bevægelsen og driftsmiljøet. Det er nok til at starte en nyttig ingeniørsamtale. "PEEK ærme, citer venligst" er ikke.
FAQ: Hvornår skal du vælge Pure PEEK vs. Carbon-Fiber-, Glass-Fiber- eller PTFE/Graphite-Filled PEEK?
Direkte svar:Vælg ren PEEK, hvor kemikalieresistens, elektrisk isolering, renlighed og baseline PEEK-egenskaber er centrale. Flyt kun til en fyldt klasse, når applikationen har et specifikt behov for ændret friktion, slidadfærd, stivhed, termisk adfærd eller dimensionsstabilitet. Fyldt PEEK er ikke en automatisk opgradering; fyldstoffet ændrer materialets prioriteter.
Pure PEEK er ofte det fornuftige udgangspunkt for en tilpasset glidebøsning, fordi den undgår at indføre forstærkende eller smørende fyldstoffer i systemet. Det kan være relevant i elektrisk eller elektronisk udstyr, kemikalierelateret udstyr og samlinger, hvor køberen skal vurdere materialekompatibiliteten nøje. Det kan også være det renere designvalg, hvor et fyldstof er uønsket i kontaktzonen.
Kulfiberfyldt PEEK overvejes typisk, når større stivhed og forbedret dimensionsadfærd under varme er nyttige. Dens elektriske egenskaber adskiller sig fra ren PEEK, så den bør som standard ikke erstattes med en isolerende applikation. Kulstoffyldte kvaliteter kræver også en ærlig gennemgang af modfladen. Et skaft, der fungerer acceptabelt med én kvalitet, er måske ikke den bedste langsigtede parring med en anden.
Glasfiberfyldt PEEK vurderes normalt for ekstra stivhed og dimensionsstabilitet. Det er ikke et universelt lejemateriale, blot fordi det er forstærket. I en glidende grænseflade afgør akselmaterialet, akselfinishen, justeringen, forurening og kontakttryk stadig, om samlingen overlever. PTFE/grafitfyldt PEEK er den kvalitet, familiekøbere almindeligvis undersøger for tørløbende og selvsmørende adfærd. Det kan reducere afhængigheden af ekstern smøring, men tør drift fjerner ikke friktionsvarme eller tilgiver kantbelastning. Hvis bøsningen ser oscillation i stedet for fuld rotation, så sig det; oscillerende bevægelse koncentrerer slid i et lille spor og ændrer valgdiskussionen.
FAQ: Hvilke oplysninger om tegning, aksel, belastning, hastighed, temperatur, kemikalier, frigang og tolerance skal du indsende?
Direkte svar:Indsend deltegningen eller en repræsentativ prøve, og angiv derefter akselens materiale og tilstand, bevægelsestype, belastningsretning, hastighed eller cyklusmønster, temperatureksponering, kemikalier, smøreplan, nødvendige frirum og inspektionskritiske tolerancer. Leverandøren har brug for hele grænsefladen, ikke kun bøsningens udvendige diameter og længde.
En brugbar tegning identificerer boringsdiameter, udvendig diameter, længde, flangedimensioner, hvor det er relevant, affasninger eller radier, trinvise træk og referencer til reference. Hvis pasformen styres af den færdige samling i stedet for en selvstændig dimension, skal du kommunikere det tydeligt. En tolerance placeret på en bøsningsboring uden den tilhørende akseltolerance skaber ofte et dyrt gættespil.
Skaftoplysninger bliver jævnligt overset. Angiv skaftmateriale, overfladebehandling eller belægning, hvis anvendt, krav til overfladefinish, hvis kendt, og om skaftet er poleret, slebet, belagt eller på anden måde behandlet. Et polymerleje ser ikke "stål" som en fuldstændig beskrivelse. Den ser overfladens tekstur og hårdhed bevæge sig imod den, eventuelle korrosionsprodukter, der er til stede, og enhver geometri, der kan rive eller pløje boringen.
Forklar bevægelsen på normalt butikssprog: kontinuerlig rotation, intermitterende rotation, kortvinklet svingning, lineær vandring, hyppige start og stop eller statisk belastning med lejlighedsvis bevægelse. Inkluder radial, aksial eller kombineret belastning og identificer stød eller vibrationer. Temperaturen bør dække normal drift, udflugter og varme fra udstyr i nærheden. For kemikalier, navngiv væske-, damp-, vaskemiddel- eller proceseksponeringen i stedet for at skrive "kemisk resistent påkrævet." Frigang skal tage højde for monteringsforhold og termisk udvidelse over hele driftsområdet. Til sidst skal du identificere, hvilke dimensioner der virkelig har brug for stram kontrol. Stramning af hver callout øger bearbejdningsindsatsen uden nødvendigvis at forbedre lejernes levetid.
FAQ: Hvornår er en PEEK bøsning et bedre valg end et rulleleje eller metalbøsning?
Direkte svar:En PEEK bøsning er ofte en stærkere kandidat, hvor lav vedligeholdelse, tørløb, korrosionsbestandighed, elektrisk isolering, lav vægt eller kemisk eksponering betyder mere end den lavest mulige rullefriktion. Et rulleleje er stadig det rigtige svar for mange højhastigheds-, præcisions- og tungt belastede roterende systemer. Tving ikke en polymerbøsning til et job, der kræver opførsel af rulleelementer.
Skydebøsninger har færre dele og kan passe til kompakte mekanismer, automationsarmaturer, halvleder- og elektronikudstyr og kemikalierelateret maskineri, hvor fedt er uønsket eller metalkorrosion er et problem. Et flangedesign kan også lokalisere en komponent aksialt, mens den bærer radial bevægelse i én integreret del. Denne enkelhed er værdifuld, især hvor gensmøring ville være akavet efter installation.
Der er grænser. Et tørløbende PEEK-leje producerer stadig varme ved grænsefladen. Forskydning kan skubbe kontakt på en borekant; akselafbøjning kan gøre det samme. Affald, der måske blot larmer i et generøst smurt metalarrangement, kan hurtigt score en polymer glidende overflade. En tynd væg kan være svær at holde rundt efter bearbejdning eller pres-fit installation. Det er design- og monteringsproblemer, ikke materialefejl.
Metalbøsninger kan forblive at foretrække, hvor meget høj stivhed, varmeoverførsel, etableret smøring eller aggressiv belastningskapacitet driver designet. Rulningslejer kan være at foretrække, hvor rotationsnøjagtighed og lavt drejningsmoment er de styrende krav. Den nyttige sammenligning er ikke "plastik versus metal." Det er operativsystemet: aksel, hus, belastningsvej, bevægelse, temperatur, medier, vedligeholdelsesadgang og fejlkonsekvens. Gennemgå disse betingelser, før du vælger fraPEEK glidende bøsning muligheder.
PEEK Bøsningsmateriale sammenligningstabel: Udvælgelsesovervejelser for rene og modificerede kvaliteter
Tabellen nedenfor er en udvælgelseshjælp, ikke en erstatning for ansøgningsgennemgang. Materialenavne fortæller dig retningen for en karakters adfærd; de fastslår ikke levetiden for en færdig del. Fiberindhold, PTFE/grafitmodifikation, lagerform, bearbejdningsdetaljer, akslens tilstand og driftsbetingelser påvirker alle det endelige resultat.
| PEEK materiale mulighed | Hvor købere normalt starter | Nøglevalgsovervejelser | Spørgsmål, der skal løses inden frigivelse |
|---|---|---|---|
| Ren PEEK | Generelle brugerdefinerede bøsninger, der kræver baseline PEEK-egenskaber | Nyttig referencekvalitet til kemikalie-, isolerings- og renhedsbehov; friktion og slid afhænger stærkt af akselparret. | Har applikationen brug for et fyldstof, eller passer ufyldt materiale bedre? |
| Kulfiberfyldt PEEK | Stivere lejekomponenter og applikationer følsomme over for termiske dimensionsændringer | Elektrisk opførsel og samspil mellem akslen adskiller sig fra ren PEEK. | Er der behov for elektrisk isolering, og hvilken akseloverflade vil løbe imod den? |
| Glasfiberfyldt PEEK | Dele, der kræver forstærkning og dimensionsstabilitet | Forstærkning kan ændre slidadfærd og bør tilpasses modfladen. | Vil justering, akselfinish og kontamineringskontrol beskytte glidegrænsefladen? |
| PTFE/grafitfyldt PEEK | Tørløbende eller selvsmørende glidelejekoncepter | Designet til friktion og slid, men ikke immun over for varme, kantbelastning eller dårlige akselforhold. | Kan leddet afvise friktionsvarme og opretholde justering under drift? |
En almindelig fejl er at vælge PTFE/grafitfyldt PEEK udelukkende fordi specifikationen siger "ingen fedt". Tørløb er en driftsbetingelse, ikke et friløb. En anden bruger en forstærket kvalitet uden at kontrollere, om den ændrer en påkrævet elektrisk egenskab. Fortæl leverandøren, hvilken fejl du forsøger at forhindre – fastklæbning, korrosion, forurening af smøremiddel, vækst af boringer, stick-slip, elektrisk kontinuitet eller hyppig service – og materialevalg bliver langt mere produktivt.
Sådan får du en brugerdefineret PEEK-bøsning: Fra tegning eller prøvegennemgang til prototype og volumenproduktion
Custom sourcing fungerer bedst som en kontrolleret teknisk overdragelse. Køberen oplyser designhensigten; producenten gennemgår geometrien i forhold til tilgængelige PEEK-profiler, bearbejdningsadgang, håndtering af dele og den sandsynlige produktionsrute. En prøve kan være nyttig, især for en ældre maskine, men den bør ledsages af de forhold, der forårsagede, at den originale del blev slidt eller svigtet. Kopiering af en slidt komponent uden at forstå serviceproblemet kan reproducere den samme fejl.
- Send tegningen eller prøven.Inkluder revisionsstatus, mængder, årlig efterspørgsel, hvis kendt, og eventuelle kritiske grænsefladedimensioner.
- Beskriv driftsleddet.Angiv akseldetaljer, bevægelse, belastning, temperatur, medier, smøremetode, installationsmetode og kendte fejltilstande.
- Gennemgå materiale og fremstillingsevne.Bekræft, om ren eller modificeret PEEK er egnet, og om geometrien favoriserer stang, rør eller en anden produktionstilgang.
- Tilpas efter prototypekrav.Identificer, hvad der skal inspiceres, hvad der kræver funktionel validering, og om en første artikel eller prøvegodkendelse er påkrævet.
- Slip volumen produktion.Når dimensioner og materiale er stabile, diskuteres den økonomiske og tekniske pasform af bearbejdet produktion versus sprøjtestøbning til masseordrer.
Vent ikke med at nævne en prespasning, en svært tilgængelig boringsmåler eller en akselbelægning, indtil produktionen udgives. Disse detaljer påvirker både tolerance og inspektion. Hvis du køber til et amerikansk anlæg gennem en international forsyningskæde, skal du også afklare emballage, mærkning, partiidentifikation, forsendelsesbetingelser og dokumentere forventninger tidligt. Disse anmodninger er normale indkøbskontroller, ikke eftertanker.
For et tilbud, der kan evalueres i stedet for blot at sammenligne, send din pakke med delens funktion. Ideal Plastic kan gennemgåspecialbearbejdede PEEK bøsningermod brugerdefinerede tegninger eller prøver og diskuter den praktiske produktionsvej.
Ideal Plastics PEEK Bushing Manufacturing Approach: CNC-bearbejdede profiler og sprøjtestøbning til masseordrer
Ideal Plastic, Guangzhou Ideal Plastic Technology Co., Ltd., fremstiller PEEK, PAI, PI, PPS, PPSU og PEI halvfærdige profiler samt specialfremstillede og sprøjtestøbte komponenter. Dets PEEK-sortiment omfatter stænger, plader, rør, kundetilpassede produkter, bearbejdede produkter og PEEK-bøsninger. Det betyder noget, fordi en bøsningsleverandør bør forstå både den færdige del og lagerformen, den er lavet af.
For PEEK-bøsninger beskriver virksomheden cylindriske flangede og trinformede glidelejedele fremstillet ved præcisionsbearbejdning af PEEK-stænger og -rør. CNC-bearbejdning er især nyttig, hvor en tegning inkluderer ikke-standard boring og udvendig diameter forhold, flangefunktioner, trin, krav til små mængder eller designændringer, der gør dedikeret værktøj for tidligt. Det understøtter også den praktiske realitet af reservedele: Du har muligvis brug for en specifik geometri for installeret udstyr i stedet for en standardkatalogstørrelse.
Sprøjtestøbning kommer ind i samtalen for masseproduktionsordrer. Appellen er repeterbarhed ved volumen, når designet er bevist, og værktøjet er berettiget. Begrænsningen er lige så reel: Støbning kræver et stabilt design og en klar plan for værktøj, delgeometri og produktionsmængde. En køber, der forventer prototype-lignende fleksibilitet og støbte dele økonomi i samme første ordre, er ved at sætte et vanskeligt projekt op.
Ideal Plastic identificerer ren PEEK, kulfiberfyldt PEEK, glasfiberfyldt PEEK og PTFE/grafitfyldt PEEK som tilgængelige materialemuligheder for disse dele. Dets erklærede applikationsfokus omfatter automatiserings- og præcisionsmaskineri, halvleder- og elektronikudstyr og kemikalierelaterede applikationer. Disse sektorer har forskellige risici, så den bedste anmodning identificerer udstyrsfunktionen i stedet for kun at navngive industrien.
PEEK bøsning vilkår og dokumentation: Bøsninger med flange og trin, tørløb, OEM/ODM, inspektion og overensstemmelsesanmodninger
En bøsning med flange har en radial flange, der kan give aksial placering eller trykstøtte ud over den cylindriske hovedlejesektion. En trinformet bøsning ændrer diameter langs sin længde, ofte for at matche en husfunktion, lokalisere komponenten eller skabe en kontrolleret skulder. Disse navne er nyttige stenografier, men de eliminerer ikke behovet for et komplet snitbillede og datumstrategi på tegningen.
"Tørløb" betyder, at lejet er beregnet til at fungere uden tilsat væske eller fedtsmøring ved glidegrænsefladen. Det betyder ikke, at samlingen ikke har nogen vedligeholdelseshensyn. Akselrenhed, justering, termisk adfærd, installationskraft og inspektion har stadig betydning. "Selvsmøring" bruges ofte til at beskrive et fyldt PEEK-materiale designet til at forbedre glideadfærden, især PTFE/grafitfyldt PEEK. Behandl det som en væsentlig egenskab, der skal valideres i den faktiske applikation, ikke et løfte om ubestemt levetid under enhver belastning og hastighed.
OEM/ODM-anmodninger bør skelne mellem at bygge efter din leverede tegning og at søge produktionsinput på et delkoncept. I begge tilfælde, statsejerskab og revision-kontrol forventninger. Til inspektion skal du nævne de dimensioner, der kræver registrerede resultater, den ønskede prøveudtagning eller første artikel-proces og eventuelle mærknings- eller sporbarhedsbehov. En leverandør kan ikke udlede din kvalitetsplan ud fra en generel erklæring som "kræver høj præcision."
Overholdelsesanmodninger fortjener samme klarhed. Hvis din organisation har brug for materialedeklarationer, oplysninger om begrænset stof, certifikater eller kundespecifik dokumentation, skal du bede om disse dokumenter under tilbuddet og bekræfte, hvad der kan leveres. Antag ikke, at en certificering gælder for en bestemt materialekvalitet, batch eller færdig PEEK bøsning, medmindre det udtrykkeligt er bekræftet i den aftalte dokumentationspakke.
Anmod om en brugerdefineret PEEK bøsningsvurdering fra Ideal Plastic: Indsend dine krav på https://www.idealpeek.com/contact.html
Send Ideal Plastic tegningen, en dimensioneret prøveoptegnelse eller begge dele sammen med dit årlige mængdeinterval og forholdene ved akslen-til-boring-grænsefladen. Inkluder den PEEK-grad, du bruger i øjeblikket, hvis der er en, men forklar også, hvorfor du skifter leverandør eller skifter materiale. En tilbagevendende slidlinje, smøremiddelforurening, kemisk angreb, vanskelig vedligeholdelsesadgang eller dimensionel ustabilitet giver gennemgangen et konkret udgangspunkt.
For den hurtigste tekniske reaktion skal du vedhæfte den seneste tegningsrevision og identificere de dimensioner, der styrer pasform og funktion. Angiv, om bøsningen er cylindrisk, flanget eller trinformet; om det løber tørt; og om delen er til en prototype, udskiftning eller etableret produktionsprogram. Hvis du har en tilhørende skafttegning, skal du medtage den. Det enkelte dokument forhindrer ofte den mest undgåelige mismatch i et glidelejedesign.
Start en PEEK Bushing Review
Indsend din tegning, prøvedetaljer, materialepræference, anvendelsesbetingelser, mængde og inspektionskrav for at begynde en tilpasset bøsningsvurdering med Ideal Plastic.
Besøg den officielle hjemmeside →Brug kontaktsiden påidealpeek.com/contact.htmlfor at indsende pakken, og bed derefter om feedback om valg af kvalitet, bearbejdningsgennemførlighed, prototypebehov og den passende rute for dit forventede produktionsvolumen.